
Bearbetning av aluminium
Aluminium är det vanligaste materialet i vår fräsproduktion och ett frekvent material i svarvningen. Vi bearbetar aluminiumdetaljer i allt från enkla bussningar till komplexa hydraulikblock med snäva toleranser och många hålbilder. Materialet ger höga skärhastigheter, god ytfinhet och korta cykeltider, men det kräver rätt verktyg, rätt skärgeometri och kontroll på spånhantering och gradbildning.
Det här kan vi bearbeta
| Kapacitet | Fräsning | Svarvning |
|---|---|---|
| Max detaljstorlek | Bord upp till 1 020 × 700 mm | Ø 3–400 mm |
| Längd | – | Upp till 1 000 mm |
| Stångmatning | – | Upp till Ø 70 mm |
| Axlar | 3- och 4-axlig bearbetning | C-axel, Y-axel, B-axel och motspindel |
| Palett | 400 mm, max Ø 500 × 500 mm höjd | – |
| Kylning | Högtryck genom spindel | Ofta torrbearbetning |
| Mätning | Direkt i maskin samt i mätrum vid krav på protokoll | |
Ligger er detalj utanför de här måtten är det ändå värt att höra av sig. En del jobb löser vi genom att dela upp bearbetningen eller köra via våra samarbetspartners. Hela maskinparken finns i vår maskinförteckning.
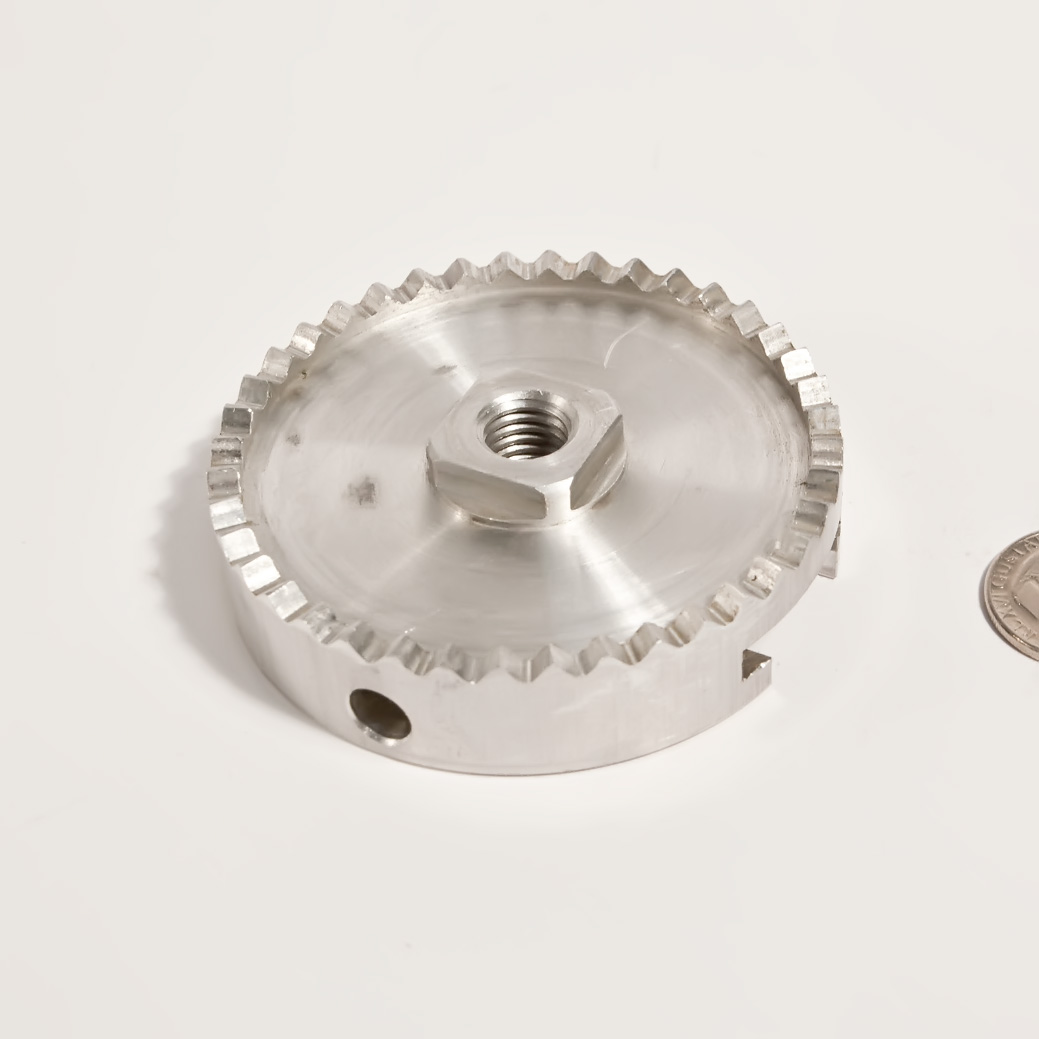
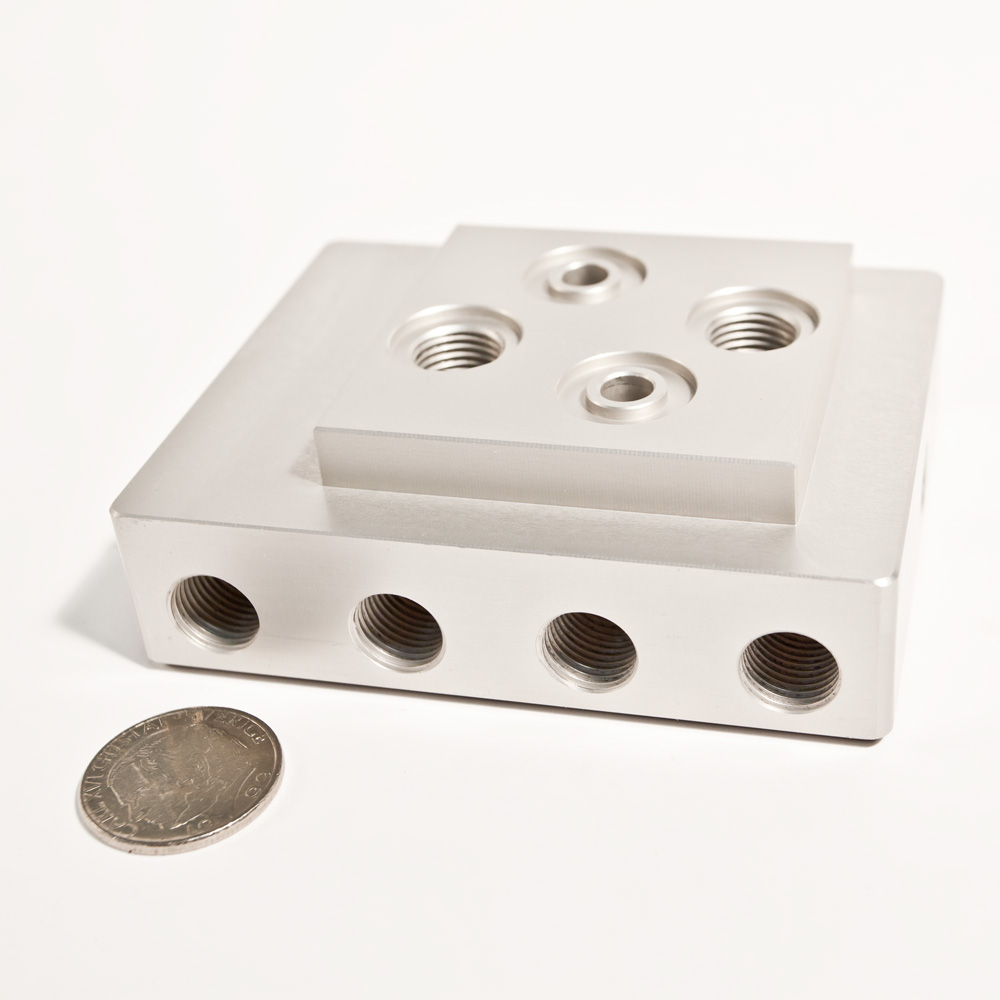
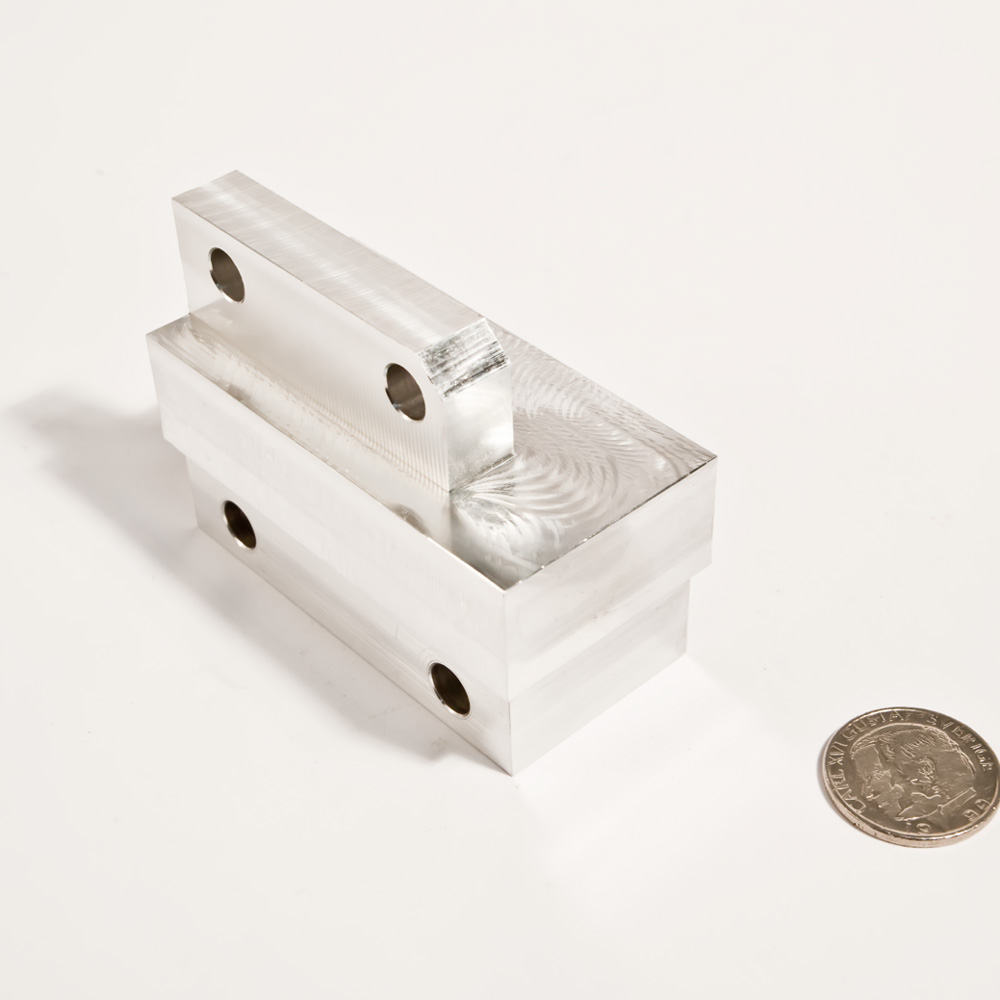
Exempel på aluminiumdetaljer vi tillverkar
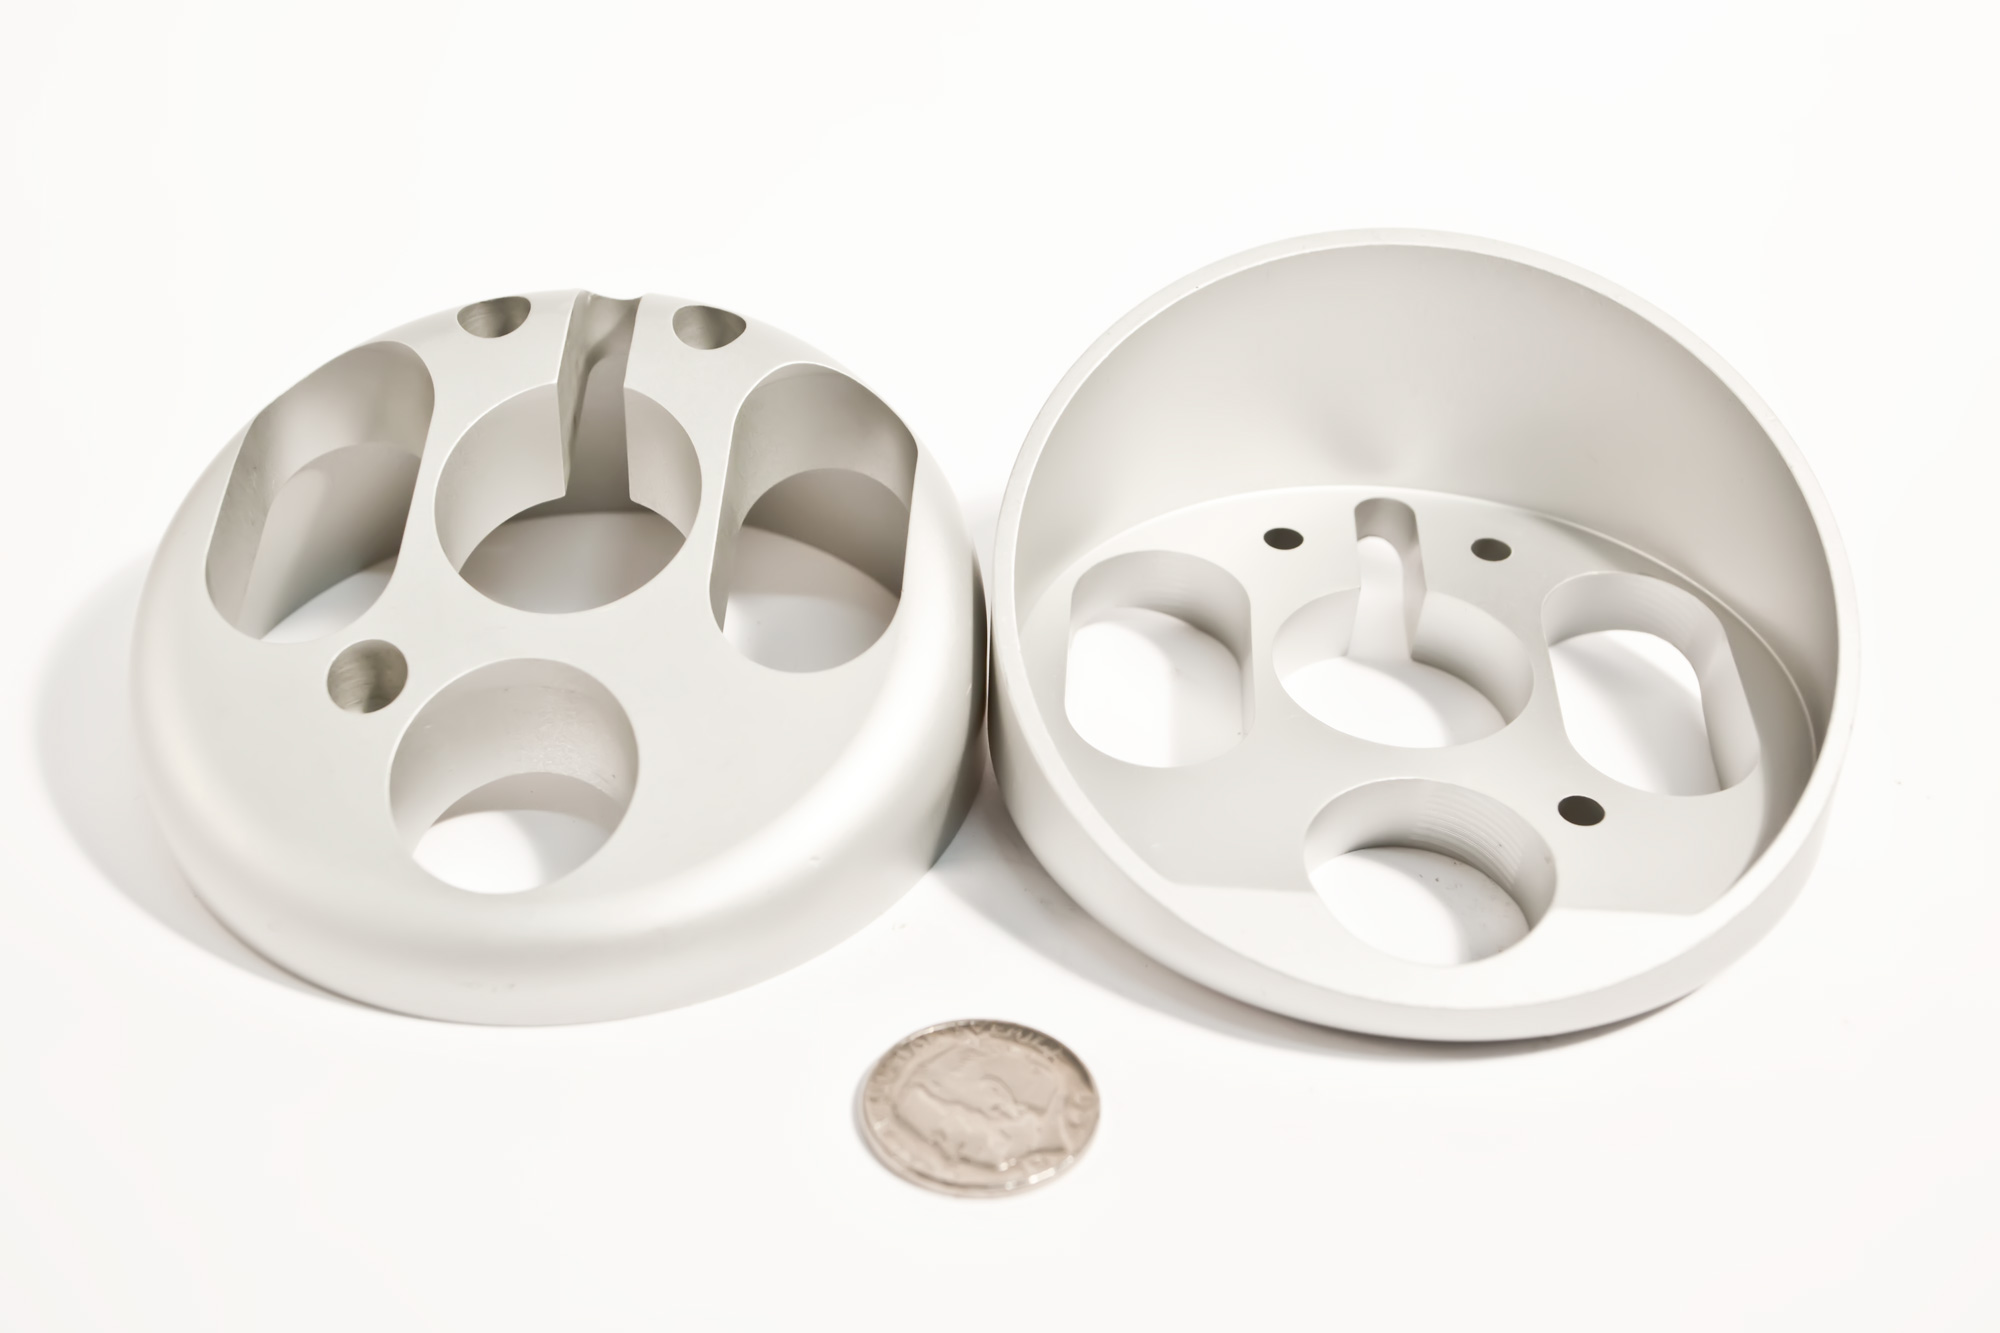
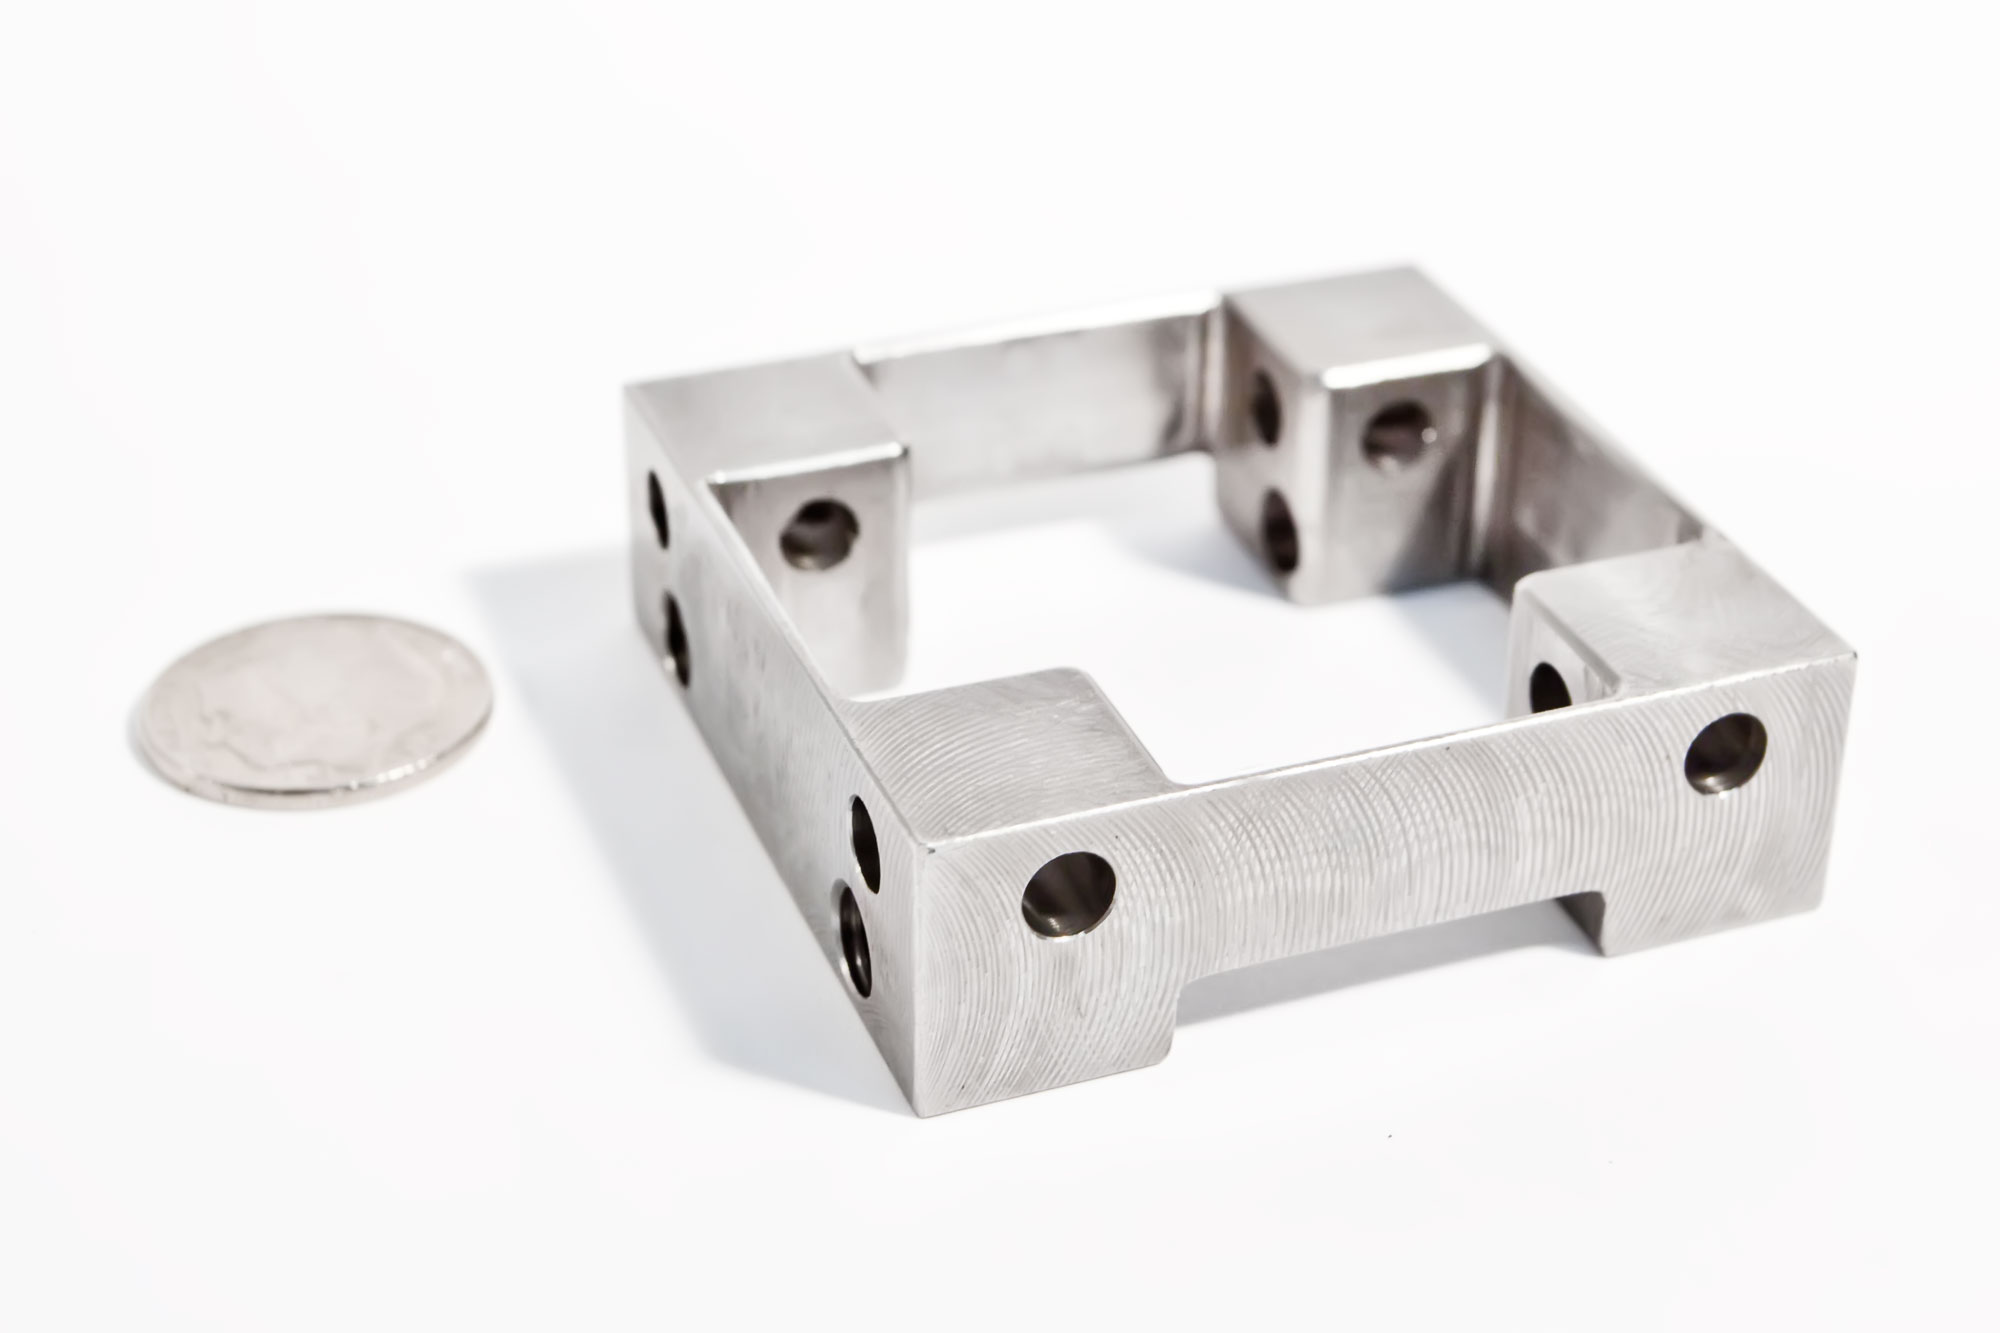
Fräsning i aluminium
Fräsning är den vanligaste metoden när detaljen har plana ytor, fickor, hålbilder, konturer eller komplex geometri. Aluminium går att fräsa med höga skärhastigheter och ger generellt kort cykeltid. Tunnväggiga detaljer och stora plattor kräver däremot planerad bearbetningsordning, annars flyttar sig detaljen när inre spänningar släpper.
Vi fräser aluminium i både vertikala och horisontella fleroperationsmaskiner. Horisontalmaskinerna med pallettpool, DMG Mori NHX4000 med 11 paletter och Haas EC-400 med 6 paletter, ger obemannad drift och korta ledtider vid återkommande jobb. Hydraulikblock i aluminium, med många hål, gängor och kanaler, är en av våra vanligaste detaljer.
Skärdata och verktygsval vid fräsning
Verktyg Skarpa hårdmetallskär, ofta obelagda eller med polerad beläggning
Skärhastighet 300–600 m/min
Matning 0,05–0,15 mm/tand beroende på verktygsdiameter
Kylning Tryckluft eller minimal smörjning räcker ofta. Högtryck vid djupa fickor.
Värdena är riktvärden. Vi anpassar dem efter legering, uppspänning och hur styv detaljen är, och kör alltid in ett första exemplar innan serien startar.
Svarvning i aluminium
Svarvning passar när detaljen är rund eller cylindrisk. Axlar, bussningar, hylsor, kopplingar och nav. Aluminium svarvas snabbt och ger fin ytfinhet, men materialet kan bygga upp sig på eggen om verktyg och skärförhållanden inte stämmer. Vi väljer skarpa hårdmetallskär, ofta obelagda eller i PCD, och anpassar geometrin efter legeringen.
Våra CNC-svarvar med stångmagasin matar aluminium upp till Ø 70 mm direkt från stång. Vid större diametrar kör vi via robotcell eller manuellt instick, upp till Ø 400 mm. Smala och långa detaljer går i längdsvarv, Citizen Cincom E32 och Citizen M32.
Skärdata och verktygsval vid svarvning
Verktyg Skarpa hårdmetallskär, obelagda eller PCD
Skärhastighet 150–300 m/min
Matning 0,2–0,4 mm/varv
Kylning Sällan nödvändigt. Torrbearbetning fungerar ofta bra, men skärvätska kan förbättra ytfinheten.
Vanliga aluminiumlegeringar vi bearbetar
6082 (SS 4212)a
Den vanligaste konstruktionslegeringen i Sverige och det vi kör mest av. God hållfasthet, bra korrosionsmotstånd och utmärkt bearbetbarhet. Finns lätt tillgänglig som stång, platta och rund, vilket kortar leveranstiden när materialet ska hem. Utgå från 6082 om inget särskilt talar emot.
7075
Höghållfast legering med styrka i nivå med många stålsorter. Används när viktbesparingen är kritisk och belastningen hög, vanligt inom flyg, försvar och tävlingsindustrin. Kräver mer av verktyg och process än 6082, men ger en stabil detalj.
5083
Bästa korrosionsmotståndet av de vanliga legeringarna, särskilt i marin miljö och mot kemikalier. Används i marina tillämpningar, tankar och tryckkärl. Något segare att bearbeta och kräver anpassade skärdata.
2024
Kopparlegerad aluminium med hög hållfasthet och god utmattningsresistens. Vanlig inom flyg och transport. Korroderar lättare än 6082 och 5083 och behöver därför oftast ytbehandling.
6061
Allroundlegering med god bearbetbarhet och svetsbarhet. Dyker upp i amerikanska konstruktioner och importerade ritningar. Liknar 6082 men har något lägre hållfasthet, och i de flesta fall går det att byta mellan dem om konstruktören godkänner det.
Har ni en legering som inte står med här löser vi den oftast ändå. Skriv materialbeteckningen i förfrågan så återkommer vi med besked om tillgänglighet och bearbetbarhet.
Skärande bearbetning av aluminium – så väljer vi metod
Valet mellan fräsning och svarvning styrs av detaljens grundform. Är den rotationssymmetrisk börjar vi i svarven, eftersom en uppspänning då räcker för det mesta av materialavverkningen. Har den plana ytor, hålbilder i flera riktningar eller inre kanaler går den till fräs.
Många detaljer kräver båda. Ett vanligt upplägg är att svarva grundformen med stångmatning och sedan fräsa gängor, spår och tvärgående hål i en andra uppspänning. Med C- och Y-axel i svarven klarar vi ofta hela detaljen i en maskin, vilket tar bort en uppspänning och därmed både ledtid och en felkälla i måttkedjan. Vilket upplägg som blir billigast beror på serielängden, och det är en av de första sakerna vi tittar på när en ritning kommer in.
Efterbearbetning och ytbehandling
En bearbetad aluminiumdetalj är sällan färdig när den lämnar maskinen. Aluminium gradar sig mer än stål, och gradorna sitter kvar i hålkanter och genomgångar där de kan skada packningar eller ge problem vid montering.
Ytbehandling samordnar vi via partner. Anodisering är det vanligaste för aluminium och ger både korrosionsskydd och en hårdare yta. Hårdanodisering används där detaljen ska tåla nötning, och kemisk förnickling när ledningsförmågan ska vara kvar. Vi tar hand om transport och kontroll fram till färdig detalj, så att ni har en leverantör att hålla i handen.
Behöver detaljen monteras ihop med andra komponenter före leverans går det också att lösa. Beskriv upplägget i förfrågan.
Prototyper, små serier och serieproduktion
Prototyp och enstyck. När en konstruktion ska provas ut behöver den ofta komma fram snabbt och sedan ändras. Vi kör enstaka detaljer i vertikalfräs eller svarv utan att bygga fixturer, vilket håller nere både kostnad och startsträcka. Skicka ritning eller STEP-fil, så säger vi vad som går att bearbeta som det är ritat och vad som blir dyrt i onödan.
Småserie. I spannet några tiotal till några hundra detaljer lönar det sig oftast att lägga lite mer tid på uppspänning och programmering. Vi bygger enkla fixturer och kör flera detaljer per uppspänning där det går.
Serieproduktion. Vid återkommande volymer flyttar vi jobbet till horisontalmaskinerna med pallettpool. DMG Mori NHX4000 med 11 paletter kör obemannat över natt och helg, vilket ger både lägre styckpris och kortare ledtid vid avrop. Det passar särskilt hydraulikblock och andra detaljer med lång cykeltid och många operationer.
Vi arbetar enligt ISO 9001 och ISO 14001. Läs mer om våra certifieringar.
Kontakta oss
Skicka ritning eller STEP-fil till info@hartwich.se, så återkommer vi med bedömning av upplägg och pris. Har ni bara en idé och inget underlag går det lika bra att ringa 0478-505 83 – då tittar vi på detaljen tillsammans.
Navigation
Nyheter
Utvändig svarvning
Vad är utvändig svarvning? Utvändig svarvning innebär att bearbeta arbetsstyckets utsida för att styra diameter, form och ytfinhet. Metoden omfattar allt från cylindrisk längdsvarvning och kon-svarvning till spårning, fasning och gängsvarvning. Målet är ofta att...
Invändig svarvning
Vad är invändig svarvning? Invändig svarvning (även kallad hålsvarvning eller upprymning med skärande bearbetning) innebär att bearbeta material inuti ett arbetsstycke för att skapa eller förbättra ett hål. Metoden används för att styra diameter, rundhet, rakhet och...
Finsvarvning
Vad är finsvarvning? Finsvarvning är det avslutande steget i processen svarvning och används för att ge arbetsstycket hög ytfinhet, noggranna mått och snäva toleranser. Efter att grovsvarvningen tagit bort det mesta av materialet, syftar finsvarvningen till att skapa...
Grovsvarvning
Vad är grovsvarvning? Grovsvarvning är det första steget i processen svarvning och används för att snabbt avverka stora mängder material från ett arbetsstycke. Syftet är att forma detaljen nära slutmått innan finsvarvning tar över för att ge rätt ytfinish och...
Formsvarvning
Vad är formsvarvning? Formsvarvning är en avancerad metod inom svarvning som används för att skapa komplexa och specifika former direkt i svarvprocessen. Till skillnad från längd-, plan- och profilsvarvning, där verktyget följer enkla linjära eller profilerade...